- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Wanneer belemmeren leveranciers van metalen onderdelen de efficiëntie van de geautomatiseerde assemblageproductie?
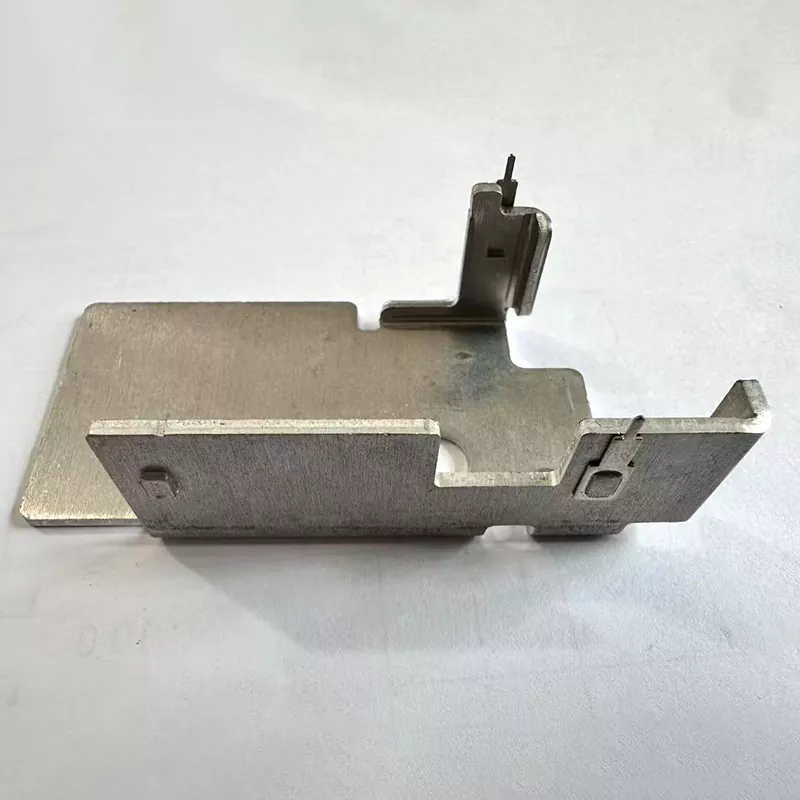
Fabrikanten van autosystemen, merken voor consumentenelektronica en EPC-kopers van industriële kasten worden vaak geconfronteerd met vier kostbare knelpunten bij het samenwerken met onprofessionele leveranciers van plaatwerkbuigmachines: ongecontroleerde terugvering en onstabiele buighoeken zorgen voor enorm handmatig correctiewerk op geautomatiseerde assemblagelijnen; leveranciers zonder DFM-ontwerpbegeleiding laten verborgen structurele gebreken achter in de vroege tekenfasen; verspreide buig-, oppervlaktebehandelings- en testfabrieken breken de traceerbaarheidsketens van batches en vertragen fabrieksaudits in het buitenland; laagwaardig matrijsgereedschap krast de oppervlakken van onderdelen en verhoogt het afkeurpercentage van eindproducten. Lijingda integreert CNC-buigen, professionele procestechniek en kwaliteitsinspectie van volledige partijen onder één fabrieksdak, waarbij de ultra-strakke buigtolerantie van ± 0,5 ° wordt vastgelegd, terwijl het vroege ontwerpoptimalisatieservice biedt, waardoor herbewerking van de assemblage, verlies van ontwerpfouten en auditstagnatie voor grensoverschrijdende kopers van metalen componenten wordt geëlimineerd.
1. CNC-dynamische terugveringscompensatie stabiliseert de hoektolerantie voor onbemande montage
Bij gewone buigapparatuur ontbreken real-time algoritmen voor terugvering van materiaal; Platen van verschillende soorten staal en aluminiumlegeringen genereren een inconsistente elastische terugvering na het vormen, waardoor de buighoeken afwijken van ±1°. Tijdens de automatische assemblage van robots kunnen verkeerd uitgelijnde gebogen beugels niet in bijpassende armaturen worden vergrendeld, waardoor fabrieken gedwongen worden extra werknemers aan te wijzen voor het handmatig trimmen en verminderen van de dagelijkse productiecapaciteit. Lijing rust volledig digitale CNC-buigmachines uit met materiaalspecifieke rebound-kalibratiemodules, vooraf ingestelde compensatieparameters voor roestvrij staal, koudgewalst staal en aluminium blanks. Inspectiegegevens van massaproductie verifiëren dat alle voltooide buigonderdelen de hoektolerantie binnen ± 0,5 ° houden, wat perfect aansluit bij de positioneringsstandaarden voor onbemande assemblagestations op hoge snelheid en de herbewerking van de assemblage met meer dan 60% vermindert.
2. Senior DFM-ingenieurs elimineren verborgen buigfouten tijdens de tekenbeoordelingsfase
De meeste metaalverwerkende leveranciers voeren alleen tekeningen uit zoals ingediend, zonder professionele procesevaluatie; Een onredelijke buigradius, een te smalle flens en een te smal ontwerp in de graanrichting veroorzaken scheuren en kreuken na massaproductie, waardoor klanten gedwongen worden de matrijzen opnieuw te openen en de leveringscycli van componenten op te schorten. Het team van senior plaatwerkingenieurs van de fabriek voert gratis DFM-optimalisatie uit voor alle offerteaanvragen, waarbij de buigindeling, de blanco-grootte en de overgangsradiaal worden aangepast op basis van de ductiliteit van het materiaal vóór de formele matrijsproductie. Vroegtijdige ontwerpinterventie voorkomt post-productie matrijsrevisie en ordervertragingen, waardoor de iteratiecyclus van nieuwe productmonsters voor auto- en elektronische R&D-teams aanzienlijk wordt verkort.
3. Volledige gesloten-lusproductie realiseert volledige traceerbaarheidsbestanden van batchmateriaal
Gedecentraliseerde uitbesteding van buigen, polijsten en coaten maakt het onmogelijk om ruwe MTC-certificaten, buigprocesregistraties en voltooide inspectiegegevens te integreren in uniforme partijarchieven. Europese en Noord-Amerikaanse merkauditors zullen de kwalificatiebeoordelingen van leveranciers onderbreken zonder volledige traceerbaarheidsdocumenten. Elke batch Lijingda-buigonderdelen registreert ovennummers van onbewerkt staal, CNC-buigparameterlogboeken en definitieve dimensionale testrapporten, waardoor complete Engelse auditdocumentpakketten samen met zendingen worden samengesteld. Geïntegreerde traceerbaarheidsgegevens helpen kopers fabrieksinspecties door derden te doorstaan zonder aanvullende materiaaltestkosten.
4. Gepolijste speciale matrijzen voorkomen krassen op het oppervlak na het buigen
Versleten, ongepolijste algemene matrijzen laten tijdens het buigen diepe inkepingen en krassen achter op de oppervlakken van onderdelen; bekraste beugels en chassisframes voldoen niet aan de uiterlijkinspectie voor hoogwaardige elektronische en auto-eindproducten, waardoor hoge batchschrootkosten ontstaan. Alle buigponsen en V-matrijzen ondergaan een spiegelpolijstbehandeling vóór de formele productie, waarbij verwijderbare beschermfolie op de contactoppervlakken wordt toegevoegd om wrijvingssporen te elimineren. Zelfs dunne decoratieve aluminium buigcomponenten zorgen voor gladde, krasvrije oppervlakken zonder secundaire polijstprocedures, waardoor de kosten voor oppervlaktebehandeling na het proces voor OEM-fabrikanten worden verminderd.
5. De combinatie van meerdere legeringen balanceert een lichtgewicht structuur en mechanische stijfheid
Enkelvoudig universeel plaatmateriaal kan niet voldoen aan de gedifferentieerde belastingseisen van dunne elektronische koellichamen en zware autochassisbeugels. Te dikke platen verhogen het gewicht van het hele product, terwijl dunne platen gemakkelijk vervormen onder langdurige trillingsbelastingen. De fabriek wijst gerichte metalen plano's toe op basis van de belastingsparameters van de klant: dun aluminium voor frames voor elektronische warmteafvoer, medium koudgewalst staal voor kaststeunen, dik roestvrij staal voor structurele beugels van voertuigen. Het geoptimaliseerde ontwerp van de plaatdikte behoudt voldoende buigsterkte terwijl lichtgewicht productdoelstellingen worden gerealiseerd, waardoor de totale materiaalkosten voor eindproducten voor apparatuurmerken worden verlaagd.
6. One-stop buigen en nabehandeling verkort de leveringscyclus van grensoverschrijdende bestellingen
Leveranciers die alleen blank gebogen halffabrikaten leveren, dwingen kopers om galvaniserings-, poedercoating- en ontbraamdiensten afzonderlijk van externe werkplaatsen te betrekken, waardoor de totale doorlooptijd van bestellingen met meer dan 10 werkdagen wordt verlengd. Lijingda integreert intern productielijnen voor buigen, ontbramen, zandstralen en multi-type oppervlaktecoating, waardoor alle verwerkingslinks in één fabriek worden afgewerkt zonder externe uitbesteding. Uniforme productieplanning versnelt de levering van bulkorders, waardoor OEM-merken metalen componenten op voorraad kunnen houden voordat de productie tijdens seizoenspieken stijgt.